400-188-9511
內銷部: 李先生
手機: 18657576420 / 18957572800
電(diàn)話: 0575-87630107
外貿部: 李先生
手機: 18657504928
電話: 0575-87630102
網址:www.zhichenginvest.com
地址:浙江省諸暨市店口鎮紫陽路8號
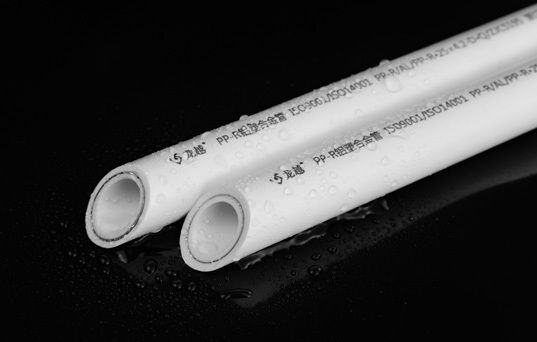
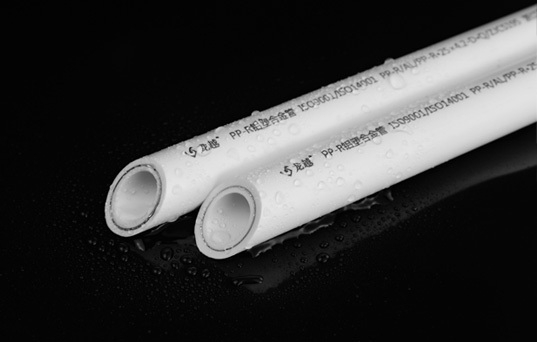
產品名(míng)稱:PPR直熔(róng)型(xíng)鋁塑穩態管
規(guī)格型號:Φ16-Φ32
產品顏色(sè):白色(sè)
原料選(xuǎn)用:曉星料
使用溫度:0℃-95℃
使用壓力(lì):16-25公斤
安裝(zhuāng)方式:熱熔安裝(專用模頭)
產品簡介(jiè)
PPR直熔型鋁(lǚ)塑穩態管是(shì)一種以高強度專用合金鋁帶對接焊(氬弧焊)鋁管為基體,內外層複合材質均為PPR進口原料的鋁塑複合(hé)管,鋁(lǚ)管與PPR之間以高性能熱熔膠粘合,采用分步共擠複合而成。美國ASTMF1335標(biāo)準將對接鋁塑複(fù)合管稱之為“具有(yǒu)塑(sù)料保護層的金屬管”。
產(chǎn)品特點(diǎn)
1、新型的(de)焊接工藝
本公司生產的複合管在鋁帶(dài)連接處采用氬弧焊接(jiē)(激光(guāng)焊)工藝代替傳統的搭接超聲波焊接工藝,提高(gāo)了鋁帶連接處的強度,使產品(pǐn)的承壓性能(néng)有了質的飛越,承壓能力好於市場(chǎng)上絕(jué)大部分產品,更適宜在(zài)高壓環境中使用。
2、更高的質量標準 本公司(sī)生產複合(hé)管在鋁帶厚度及內外層PPR厚度(dù)上高於行業標準,以(yǐ)保證更高的(de)強度和更好的質量,極大地提高(gāo)了(le)產品的使用性能和使用壽命。
3、更好的剛性 在鋁帶層和內外PPR層加厚之後,管材的(de)剛性也隨之提高,不容易變形,能(néng)適應各種(zhǒng)環境下的明裝要求(qiú)
4、新型(xíng)安裝焊接技術 本產(chǎn)品使用的焊接工具,采用自行(háng)研製開發的專用焊接設(shè)備,已獲得相關國家zhuanli,該工具在熱熔連接時可徹底杜絕鋁管(guǎn)與水的直接接觸,解決(jué)了直熔(róng)型鋁塑PP-R的致命性缺陷,充分保障了產品的使用(yòng)壽命。
5、阻氧性好 鋁管層可以徹底隔絕氧氣的滲透,具有100%抗滲氧性能(néng),可以長期保持采暖係統內處於低氧環境,有效延(yán)長了鍋爐、散熱器(qì)、分集水器、閥門等金屬元(yuán)件的使(shǐ)用壽命,降低了用戶的使用和(hé)維護成本。
6、遮光性好

運用範圍(wéi)
1、各類散熱器(qì)熱水供熱管道專用首選管材。
2、獨(dú)立式(shì)家用鍋爐(煤氣、天然氣、電加熱)供暖、供(gòng)水專用首選管道。
3、家裝(zhuāng)太陽能、電熱水器、地熱(rè)水等家用洗浴熱水(shuǐ)管道專(zhuān)用首選管道。
4、適用於冷熱(rè)水、直飲水、空調等民用低壓流體輸送,也可用(yòng)於醫院氧氣和飲料、食品、化工(gōng)、農業、工業(yè)等行業的低壓流體(tǐ)輸送。
安裝步驟
2、清潔:使用潔淨抹(mò)布(bù)清潔管材和管件的焊接部位(建議用酒精擦(cā)拭)、管材與管件連接端麵(miàn)必須(xū)清潔、幹燥、無油汙(wū)。 3、劃線:按表1規定的熔接(jiē)深度(dù)在管材上劃線: 4、加熱:熱熔機加熱後,將管材(cái)和管件無旋(xuán)轉地插入合金管專用熱熔模頭,管材達到劃線位(wèi)置時停止: 5、焊接:達到加熱時間後,管(guǎn)材管件無旋轉地拔出,將管材無旋轉插入管件承口內,按冷卻時間停留。
打壓步驟
1、試驗壓力為管道係統工作壓力的(de)1.5倍,但不得(dé)小於0.6Mpa
2、對於PP-R管道係統,水管試驗一般要求在管道(dào)連接安裝24小時後進行
3、水管試壓之前,對管道應采取安全有效的固定(dìng)和保護措(cuò)施,但接頭明露
4、水壓試驗步驟
(1)將試壓管道末端封堵,緩慢注水,同時將管道內氣體排除
(2)充(chōng)滿水後,進行水密性檢查
(3)加(jiā)壓宜(yí)用手動泵(bèng)緩慢加壓,升壓時間不得小於10分鍾
(4)升至試驗壓力,停止加壓,穩壓1小時,觀察接頭部位是否有漏水現象
(5)穩壓一小時,補壓至試驗壓力值,15分鍾內壓力下降不超過(guò),0.05Mpa為合格
 浙公網安備 33068102000805號